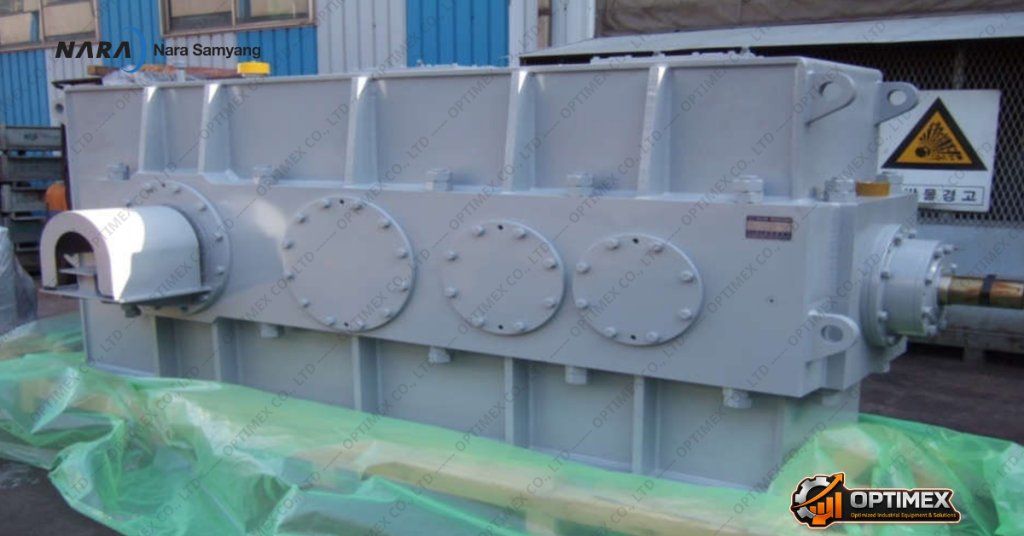
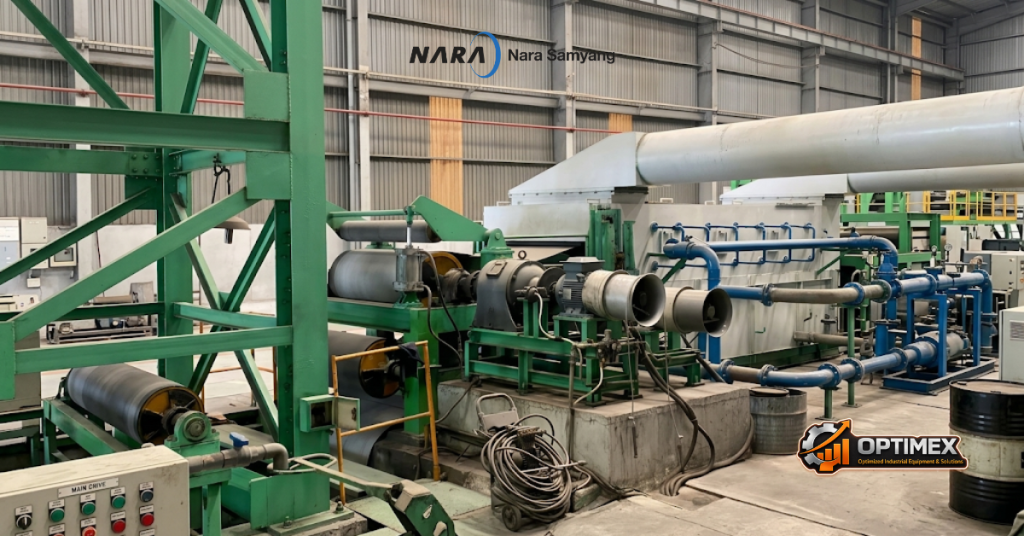
Hộp giảm tốc Nara Samyang: Các bước cân tâm thiết bị
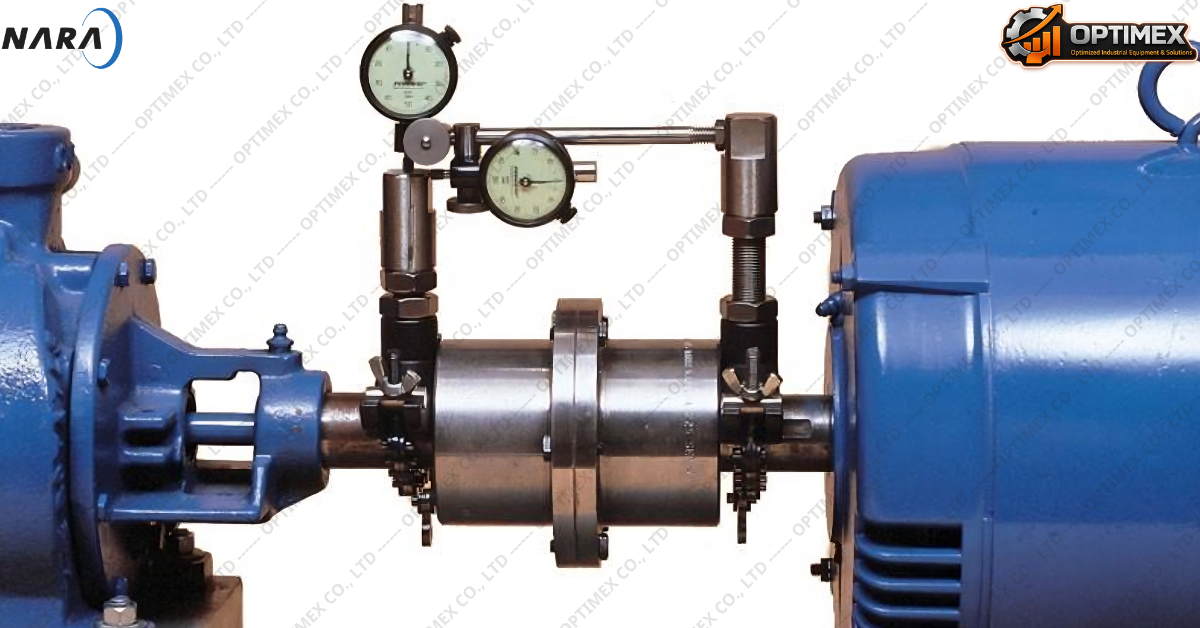
Cân tâm máy quay hay cân đồng tâm khớp nối là quy trình kỹ thuật cốt lõi trong công tác bảo dưỡng cơ khí, nhằm đảm bảo tâm của các trục truyền động nằm trên cùng một đường thẳng dưới điều kiện vận hành bình thường. Việc thực hiện đúng quy trình cân tâm giúp tối ưu hóa hiệu suất truyền động, giảm thiểu các tải trọng động phát sinh và kéo dài tuổi thọ cho toàn bộ cụm máy. Đối với hệ thống truyền động công nghiệp, Hộp giảm tốc Nara Samyang luôn đòi hỏi độ chính xác cân tâm cao để đảm bảo bánh răng, ổ bích và phớt chặn dầu vận hành êm ái, giảm thiểu tối đa tình trạng mài mòn thứ cấp.
Để tham khảo thêm các sản phẩm và bài viết kỹ thuật của chúng tôi, quý khách có thể truy cập theo thông tin bên dưới:
Hoặc để tham khảo các sản phẩm, cũng như bài viết kỹ thuật của chúng tôi, quý khách vui lòng truy cập:
Hoặc quý khách có thể liên hệ trực tiếp theo thông tin bên dưới, chúng tôi sẽ hỗ trợ trực tiếp 24/7:
CÔNG TY TNHH THƯƠNG MẠI THIẾT BỊ & GIẢI PHÁP CÔNG NGHIỆP OPTIMEX
SĐT: (+84) 0357.130.444 – Mr. Tú – Albert (Tel / Zalo)
Email: contact.optimex.co@gmail.com
Các bước thực hiện cân tâm thiết bị
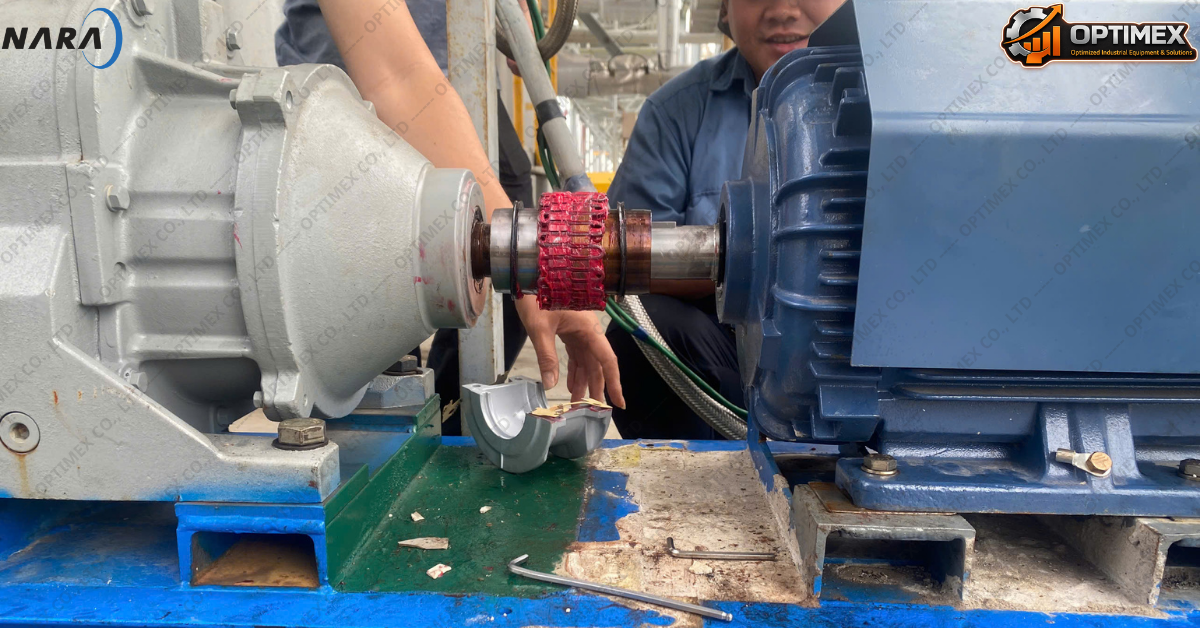
Quy trình cân tâm kỹ thuật chuẩn gồm 8 bước khép kín nhằm đảm bảo tính chính xác và an toàn tuyệt đối:
-
Bước 1: Chuẩn bị công cụ và nhân sự: Trang bị đầy đủ thiết bị đo (đồng hồ so, thiết bị cân tâm laser), các dụng cụ dịch chuyển chân máy, bộ chêm shim chuẩn; huấn luyện nhân sự nắm vững quy trình kiểm tra và thao tác đọc thông số.
-
Bước 2: Thu thập thông tin thiết bị: Xác định lịch sử vận hành, loại khớp nối, khoảng cách giữa hai đầu trục (DBSE), dung sai giãn nở nhiệt (OL2R) và mức độ dịch chuyển cho phép từ trạng thái nguội sang trạng thái nóng.
-
Bước 3: Đảm bảo an toàn lao động: Thực hiện nghiêm ngặt quy trình Tag-out/Lock-out, cô lập nguồn điện/năng lượng, kiểm tra nồng độ khí cháy nổ và xin cấp phép làm việc tại hiện trường.
-
Bước 4: Kiểm tra ban đầu: Kiểm tra khe hở ổ đỡ (bearing clearance), độ đảo trục và hub (runout), hiện tượng chân kênh (soft foot), sự co kéo của đường ống tác động lên vỏ máy.
-
Bước 5: Đo lượng sai lệch tâm: Tiến hành cân chỉnh thô, siết chặt các bu-lông chân máy, gá đặt cảm biến đo chính xác (độ dung sai 0.001 in hoặc tốt hơn) để thu thập dữ liệu độ lệch song song (offset) và độ lệch góc (angularity).
-
Bước 6: Hiệu chỉnh sai lệch: Tính toán lượng dịch chuyển phương đứng (chêm/rút shim) và phương ngang (điều chỉnh bu-lông công). Sau khi dịch chuyển, siết chặt bu-lông chân máy và kiểm tra lại thông số. Lưu lại dữ liệu chêm shim để tham khảo sau này.
-
Bước 7: Chuẩn bị vận hành: Kiểm tra dầu bôi trơn, siết lực bu-lông chân máy, chạy thử nghiệm tải đơn độc (solo run) cho động cơ, thiết lập khoảng cách khớp nối, lắp lại các bao che an toàn.
-
Bước 8: Khởi động và giám sát: Đưa hệ thống vào vận hành ở điều kiện tải bình thường. Theo dõi sát sao mức độ rung động, nhiệt độ ổ đỡ, áp suất, dòng điện và nhiệt độ bôi trơn.
Sai số cho phép khi thực hiện cân tâm
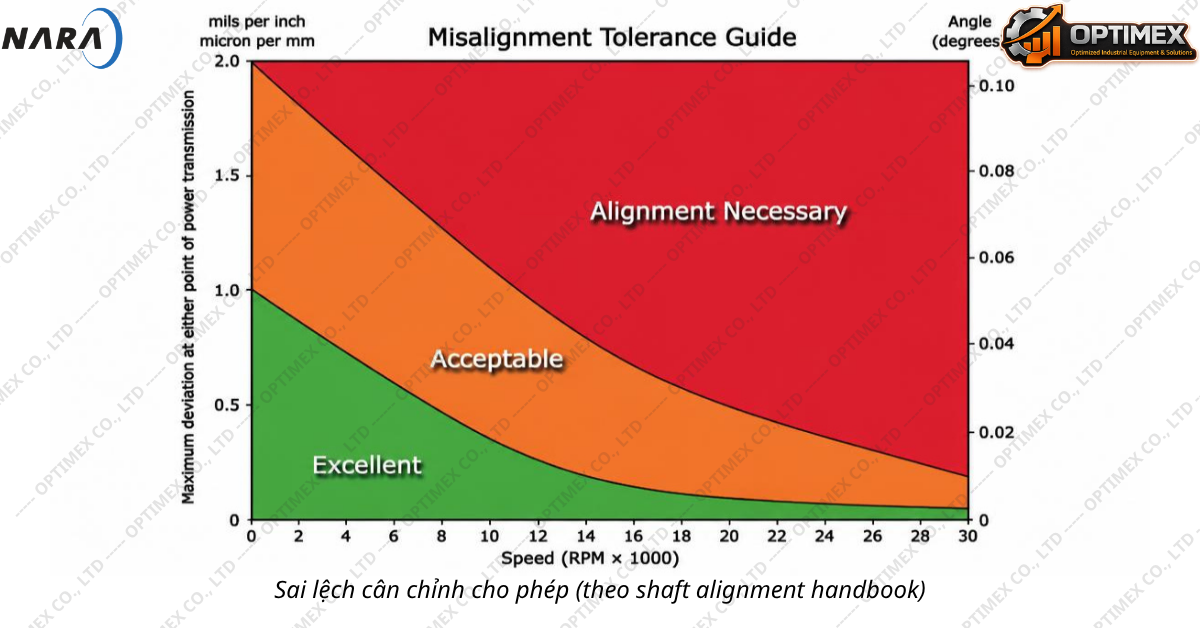
Dung sai cân tâm phụ thuộc vào tốc độ quay (RPM) và khoảng cách giữa các điểm truyền lực của khớp nối. Nguyên tắc cơ bản đối với khớp nối ngắn (short flexible coupling):
-
Tốc độ < 1800 rpm: Dung sai mất cân bằng cho phép là 1.0 mil/inch.
-
Tốc độ 1800 – 3600 rpm: Dung sai cho phép là 0.5 mil/inch.
-
Tốc độ > 3600 rpm}: Dung sai cho phép là 0.25 mil/inch.
Dưới đây là bảng dung sai chuẩn (theo Pruftechnik) phân loại mức Chấp nhận được (Acceptable) và Xuất sắc (Excellent):
| Thông số (Type) | RPM | Inch (mils) – Acceptable | Inch (mils) – Excellent | Metric (mm) – Acceptable | Metric (mm) – Excellent |
| Short “flexible” couplings | |||||
| Offset: | 600 | 9.0 | 5.0 | ||
| 750 | 0.19 | 0.09 | |||
| 900 | 6.0 | 3.0 | |||
| 1200 | 4.0 | 2.5 | |||
| 1500 | 0.09 | 0.06 | |||
| 1800 | 3.0 | 2.0 | |||
| 3000 | 0.06 | 0.03 | |||
| 3600 | 1.5 | 1.0 | |||
| 6000 | 0.03 | 0.02 | |||
| 7200 | 1.0 | 0.5 | |||
| Angularity: | |||||
| Inch: Gap difference per 10 inch coupling diameter Metric: Gap difference per 100mm coupling diameter |
600 | 15.0 | 10.0 | ||
| 750 | 0.13 | 0.09 | |||
| 900 | 10.0 | 7.0 | |||
| 1200 | 8.0 | 5.0 | |||
| 1500 | 0.07 | 0.05 | |||
| 1800 | 5.0 | 3.0 | |||
| 3000 | 0.04 | 0.03 | |||
| 3600 | 3.0 | 2.0 | |||
| 6000 | 0.03 | 0.02 | |||
| 7200 | 2.0 | 1.0 | |||
| Soft foot | Any | 0.06 | 2 | ||
| Spacer shaft and membrane (disc) couplings: | |||||
| Inch: Offset per inch spacer shaft Metric: Offset per 100mm spacer shaft |
600 | 3.0 | 1.8 | ||
| 750 | 0.25 | 0.15 | |||
| 900 | 2.0 | 1.2 | |||
| 1200 | 1.5 | 0.9 | |||
| 1500 | 0.12 | 0.07 | |||
| 1800 | 1.0 | 0.6 | |||
| 3000 | 0.07 | 0.04 | |||
| 3600 | 0.5 | 0.3 | |||
| 6000 | 0.03 | 0.02 | |||
| 7200 | 0.03 | 0.02 | |||
| Soft foot | Any | 0.06 | 2 |
Làm thế nào để giảm thời gian thực hiện cân tâm?
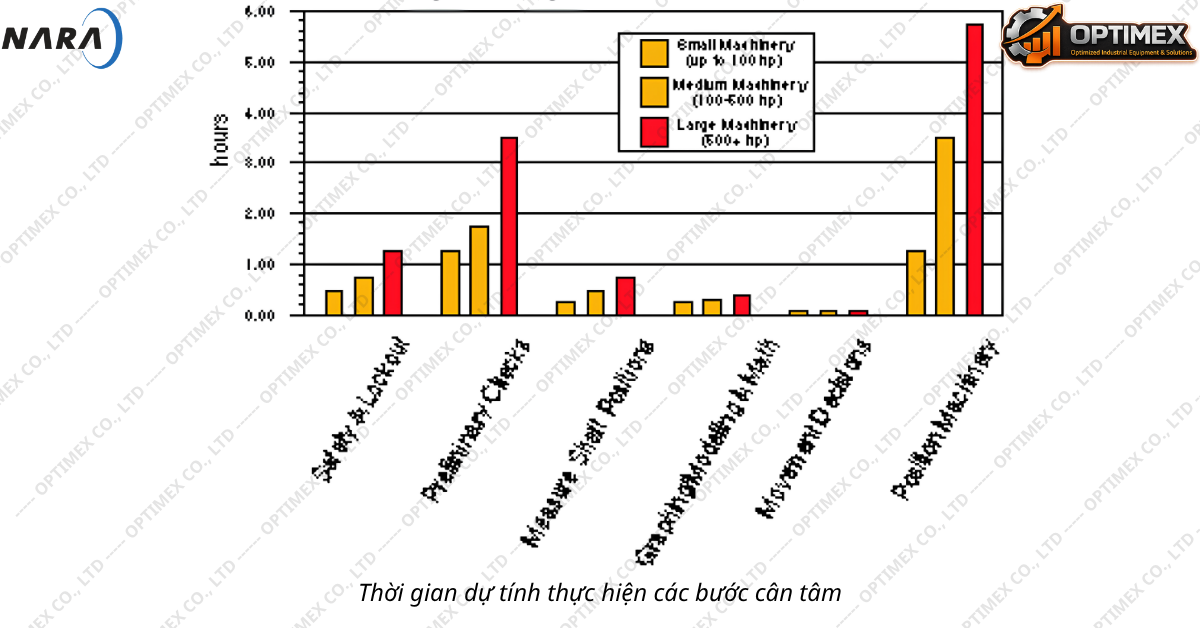
Thời gian dừng máy cân chỉnh ảnh hưởng trực tiếp đến năng suất sản xuất. Để tối ưu hóa thời gian, kỹ thuật viên cần nắm rõ các yếu tố cốt lõi:
-
Nâng cao năng lực chuyên môn: Nhân sự thực hiện phải hiểu rõ bản chất toán học của mô hình cân chỉnh (phương pháp Reverse hoặc Rim-Face), nắm chính xác mục tiêu dung sai cần đạt.
-
Tối thiểu hóa số lần dịch chuyển chân máy: Chìa khóa thành công là tính toán chính xác lượng shim cần thêm/bớt và khoảng cách dịch chuyển ngang ngay từ lần đo đầu tiên, tránh việc thử – sai nhiều lần.
-
Chuẩn bị hạ tầng kỹ thuật: Xử lý triệt để hiện tượng chân kênh (soft foot) trước khi đo, làm sạch bệ máy, sử dụng các tấm shim inox cắt sẵn chuyên dụng không bị gờ xước.
-
Sử dụng công cụ đo hiện đại: Áp dụng hệ thống cân tâm bằng tia laser giúp tự động tính toán bù giãn nở nhiệt và đưa ra gợi ý điều chỉnh tức thì.
Bao lâu thì nên tiến hành kiểm tra và cân tâm lại?
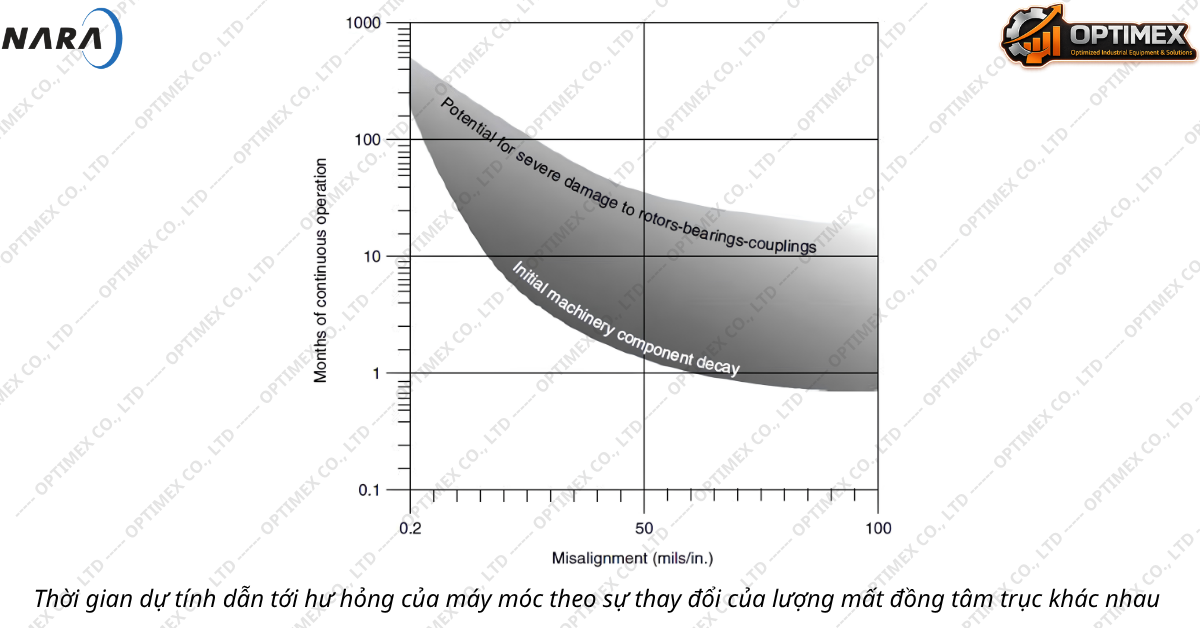
Khi máy bắt đầu vận hành, sự giãn nở nhiệt và lực tải động sẽ đưa thiết bị về vị trí hoạt động cố định sau khoảng 2 giờ đến 1 tuần. Tuy nhiên, theo thời gian, các yếu tố môi trường như sụt lún nền móng, nứt bê tông, biến dạng đường ống do nhiệt độ mùa hay ứng suất mỏi cơ học sẽ làm lệch trục truyền động.
-
Khuyến nghị tần suất:
-
Kiểm tra lại lần đầu sau 3 đến 6 tháng vận hành đối với các thiết bị mới lắp đặt hoặc vừa đại tu.
-
Định kỳ kiểm tra 1 năm / lần trong các đợt bảo dưỡng định kỳ tiếp theo.
-
Giới thiệu Hộp giảm tốc Nara Samyang và Dịch vụ Kỹ thuật Chuyên nghiệp
Trái tim của các hệ thống truyền động công nghiệp chính là bộ hộp số. Trong đó, Hộp giảm tốc Nara Samyang luôn là lựa chọn hàng đầu nhờ vào độ chính xác gia công cơ khí vượt trội, khả năng chịu tải trọng động lớn và tuổi thọ vận hành bền bỉ. Các dòng Hộp giảm tốc thương hiệu Nara Samyang được sản xuất theo quy trình kiểm soát chất lượng nghiêm ngặt, giúp tối ưu hóa sự đồng tâm của các trục vào/ra, giảm hiện tượng ứng suất tập trung lên phớt và ổ đỡ.
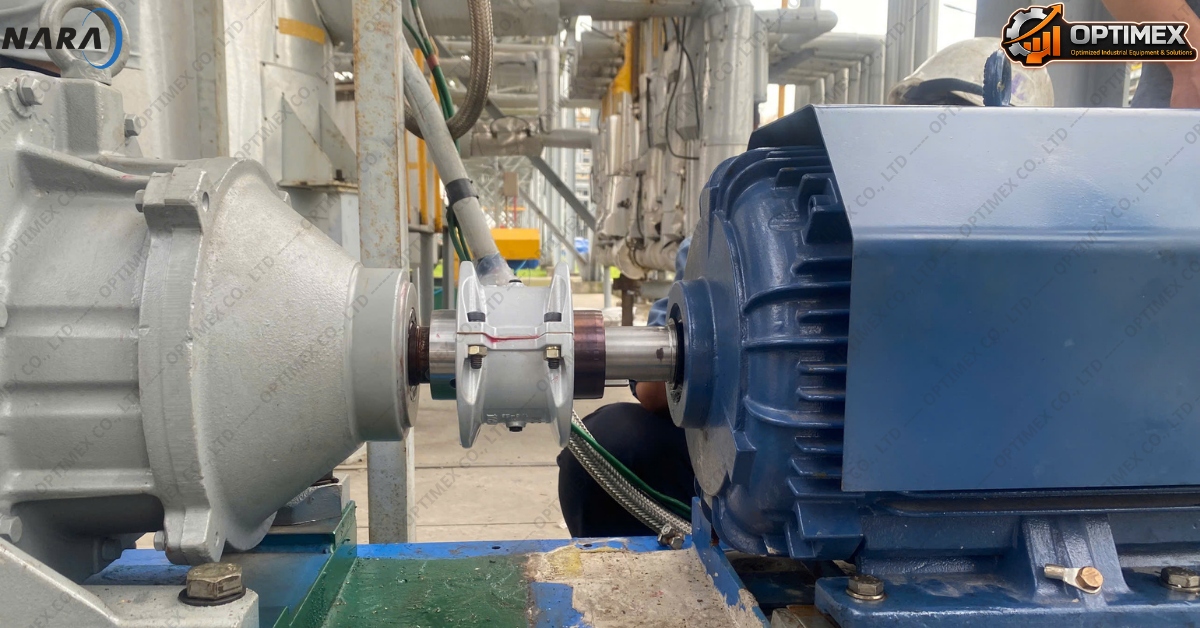
Tuy nhiên, ngay cả một sản phẩm đạt tiêu chuẩn kỹ thuật cao như Hộp giảm tốc Nara Samyang cũng không thể phát huy hết hiệu suất nếu quá trình lắp đặt và cân tâm khớp nối không đạt độ chuẩn xác. Nhận thức rõ điều đó, chúng tôi cung cấp giải pháp toàn diện đi kèm đội ngũ kỹ sư giàu kinh nghiệm thực chiến.
Đội ngũ kỹ thuật của chúng tôi được đào tạo bài bản, sở hữu nhiều năm kinh nghiệm trong lĩnh vực đo kiểm rung động, phân tích spectrum và cân tâm laser cho các hệ thống máy quay phức tạp. Chúng tôi sẵn sàng đồng hành cùng quý khách hàng:
-
Khảo sát hiện trạng bệ máy, đường ống và hệ thống truyền động tại hiện trường.
-
Hỗ trợ lắp đặt, xử lý soft foot và cân tâm chuẩn xác cho Hộp giảm tốc Nara Samyang.
-
Cung cấp báo cáo thông số cân chỉnh chi tiết, đảm bảo thiết bị vận hành êm ái, tối ưu hóa chi phí bảo trì và nâng cao tuổi thọ dây chuyền.
Liên hệ ngay với chúng tôi để nhận được tư vấn kỹ thuật chuyên sâu và dịch vụ hỗ trợ lắp đặt Hộp giảm tốc uy tín nhất!
Thông tin liên hệ
Để nhận thêm những thông tin chi tiết về sản phẩm, cũng như tư vấn và báo giá, quý khách vui lòng liên hệ theo thông tin bên dưới:
CÔNG TY TNHH THƯƠNG MẠI THIẾT BỊ & GIẢI PHÁP CÔNG NGHIỆP OPTIMEX
SĐT: (+84) 0357.130.444 – Mr. Tú – Albert (Tel / Zalo)
Email: contact.optimex.co@gmail.com
Website: Narasamyang.vn | Optimex.vn | Maykhuaytronhoachat.com
Bài viết cùng chủ đề:
-

Hộp giảm tốc Nara Samyang: Sai lệch cân tâm
-
Động cơ giảm tốc: Sự khác biệt tại tần số 50Hz và 60Hz
-
Bảo trì định kỳ giúp kéo dài tuổi thọ Động cơ giảm tốc
-
5 sai lầm khiến doanh nghiệp chọn sai công suất Hộp giảm tốc
-
Quy trình chuẩn thay dầu Hộp giảm tốc
-
Chẩn đoán hư hỏng Hộp giảm tốc qua tiếng ồn
-
Tiêu chuẩn Hộp giảm tốc cho ngành dược phẩm
-
Cách lựa chọn động cơ giảm tốc tối ưu cho công nghiệp
-
Hộp giảm tốc Nara Samyang – 5 loại bánh răng phổ biến
-
Thông số kỹ thuật cốt lõi của Động cơ giảm tốc
-
HỘP GIẢM TỐC CHO TẢI TRỌNG VA ĐẬP VÀ MÔI TRƯỜNG BỤI BẨN
-
Hệ số phục vụ (Service Factor – S.F) trong hộp giảm tốc là gì?
-

Optimex – Đơn vị được Nara Samyang ủy quyền phân phối chính hãng tại Việt Nam
-
Hộp giảm tốc hành tinh và Hộp giảm tốc bánh răng trụ: Nên chọn loại nào?
-
Hộp giảm tốc Nara Samyang – Giải pháp truyền mô-men xoắn lớn trong không gian lắp đặt hạn chế
-
Giải pháp khắc phục hiện tượng gãy trục hộp giảm tốc bánh răng nghiêng